从板材到精工 LK-2177乐客维润磨砂水杯的五金制造全链路解析
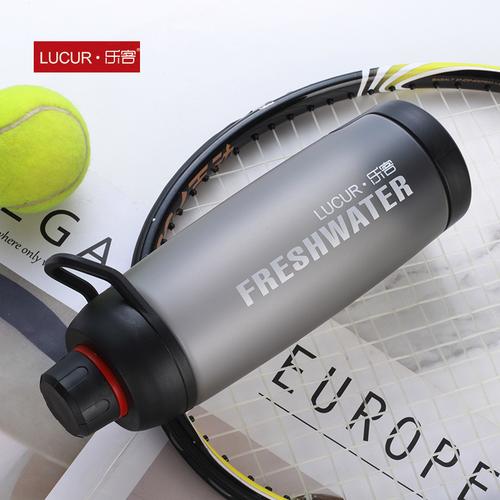
在消费升级与审美多元化的推动下,一款看似简单的水杯,往往承载着材料科学、精密加工与表面处理等多重制造智慧。LK-2177乐客维润磨砂水杯,正是五金产品制造领域一个值得细量的样本。本文将围绕该产品的材质选型、成型工艺、磨砂表面处理、质量管控及制造升级方向,还原一支磨砂水杯从原材料到成品的完整制造逻辑。
一、产品定位与材料基础
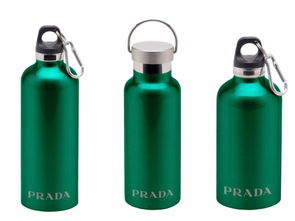
LK-2177乐客维润磨砂水杯面向日常通勤、办公与户外饮用场景,核心卖点在于磨砂手感、耐用结构与安全材质。作为五金类产品,其主体通常采用不锈钢体系——以内胆06Cr19Ni10(304)食品级不锈钢保证耐蚀性与饮用安全,外层可选用304或成本更优的奥氏体不锈钢,兼顾外观强度与性价比。杯盖、密封圈、提环等配件则涉及锌合金压铸件、硅胶与工程塑料,属于典型的多材质协同五金制品。材料定档的准确性,直接决定后续冲压、焊接、抛光与表面处理的可行性。
二、五金制造核心工艺链
- 下料与拉伸:钢带经开卷、分条后进入连续冲床下料,圆片坯料通过多道次拉伸成型为杯身杯胆。拉伸工序需控制减薄率与模具间隙,避免起皱与拉裂,这是决定杯体壁厚均匀性的第一关。
- 修边与卷边:对拉伸后的筒体进行修边定长,杯口卷边可增强刚性与饮用口触感,部分结构还需冲压出定位台阶以配合杯盖旋合。
- 焊接:内胆与杯口、杯底采用激光焊或氩弧焊连接,焊缝需平直致密。焊接热影响区控制不当会造成后续抛光难度上升甚至渗漏风险,因此焊接参数与工装夹持精度是过程控制要点。
- 旋压/涨形与整形:对杯身轮廓与容量进行整形,保证装配互换性与外观一致性,这也是批量生产中容易产生尺寸偏差的工序。
- 抛光与清洗:内胆通常进行电解抛光或机械抛光以提升耐蚀性与洁净度,随后经多槽超声清洗去除油污与抛光膏残留,为表面处理提供洁净基面。
三、磨砂表面处理的制造关键
LK-2177的“磨砂”质感并非单一工序所能实现,常见路径包括喷砂、化学砂面与磨砂涂层三类。五金制造中多以物理喷砂配合后处理为主:选用合适目数的玻璃砂或陶瓷砂,在控制气压、喷射角度与走枪速度的条件下,于杯身外表面形成均匀微坑结构,从而获得细腻的漫反射与握持摩擦感。喷砂后需进行拉丝修正或钝化处理,并加贴透明耐磨涂层以保证耐指纹与耐划伤。该环节的核心控制点是砂面均匀性、色差一致性与边缘不过度削薄;对杯口、杯底过渡区往往需要遮蔽保护,否则易出现漏砂与腐蚀隐患。
四、装配、检测与常见失效模式
制造后端是五金产品区别于纯结构件的关键:杯盖组件(内盖、密封圈、按钮或滑片)需完成装配与密封性测试。常见检测项包括气密/水密测试、杯口与杯盖旋合扭矩、磨砂面粗糙度与色差比对、内胆耐蚀性抽检以及跌落与把手强度试验。批量制造中易发问题集中在焊缝渗漏、磨砂面局部发花、杯口变形导致密封不良,以及清洗不彻底造成的异味与残留。围绕这些问题建立首件确认、巡检与成品抽检三级管控,配合模检具定期校验,是稳定良率的基础。
五、面向制造的优化思考
从五金产品制造的视角看,LK-2177这类磨砂水杯的竞争不止于设计,更在于工艺窗口的稳定与成本结构的优化。后续可通过拉伸模具寿命管理、喷砂参数的数字化记录与追溯、焊接自动化夹具升级,以及表面处理线的标准化作业,进一步压缩波动区间. 在外观保持一致的前提下探索更易清洗的磨砂替代工艺,也有助于降低综合制造成本并提升交付确定性。
综上,LK-2177乐客维润磨砂水杯的五金制造,是一条从选材、成型、焊接到表面处理与总装检测的链式工程。谁能把每道工序的窗口参数固定在可控范围,谁就能把“磨砂”这一触觉卖点转化为可持续的制造能力。
如若转载,请注明出处:http://www.dezhitrede.com/product/100.html
更新时间:2026-11-21 16:48:51